
Неразрушающий контроль: рентгеновская микротомография позволила заглянуть внутрь детали из AlSiMg, изготовленной селективным лазерным сплавлением, и выявить скрытые дефекты — газовую пористость, непровар вокруг частицы сплэша и чужеродное включение — без разрушения образца.

Объект исследования
Детали, изготовленные методом селективного лазерного сплавления (SLM), всё чаще применяются там, где цена ошибки высока: узлы и агрегаты авиа- и ракетостроения, имплантаты и протезы костей, ответственные компоненты промышленного оборудования. Их качество целиком определяется стабильностью процесса построения — а он чувствителен к отклонениям параметров: одна неучтённая брызга расплава или чужеродная частица — и в металле остаётся внутренний дефект.
Проблема в том, что такие дефекты не видны снаружи. Деталь выглядит безупречно, а скрытая пористость и непровары проявляют себя только под нагрузкой — зачастую слишком поздно. Поэтому контроль качества SLM-печати и обратная связь с технологами — одна из ключевых задач отрасли.
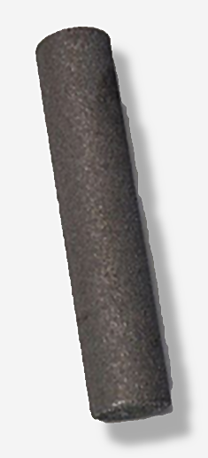
Объект исследования — цилиндрический образец-свидетель из сплава AlSiMg. Общий вердикт: печать настроена хорошо, материал плотный и однородный. Разбор ниже — по характерным аномалиям.
Оборудование и методы
Микротомограф ПРОДИС.Компакт-М
- Источник 110 кВ, фокус 2 мкм
- Детектор 15 МП, 69 мкм
- Размер вокселя 6,5 и 5,9 мкм
Съёмку выполнили на российском микротомографе ПРОДИС.Компакт: серия рентгеновских проекций под разными углами превращается в полную 3D-модель образца с разрешением около 7 микрон. Без вскрытия и без порчи детали, с возможностью просмотра любых сечений и измерения каждой внутренней полости. Анализ провели в российском ПО VolAn: сегментация дефектов, морфометрия, статистика по всему объёму.
Реконструкция, объёмный анализ и визуализация результатов

Анализ дефектов и результаты томографии
В ходе высокоразрешающей томографической съёмки была реконструирована полная трёхмерная модель образца-свидетеля. В объёме с хорошей общей плотностью выявлены четыре характерные аномалии — от фоновой газовой пористости до дефектов, критичных для деталей, работающих на циклические нагрузки.
Аномалия 1. Газовая пористость
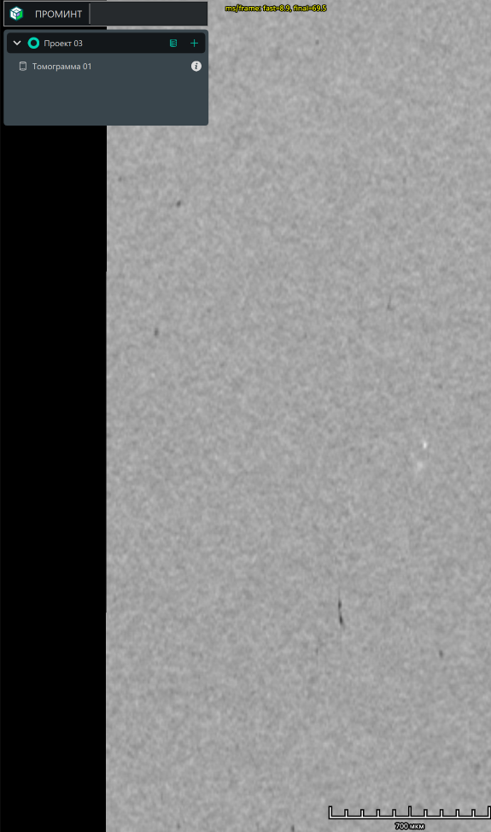
В объёме — множество мелких сферических полостей: газ, не успевший выйти из расплава при построении. Поры равномерно распределены по материалу и при малых размерах обычно некритичны — это фон, который учитывают при проектировании.
Аномалия 2. Непровар вокруг частицы сплэша
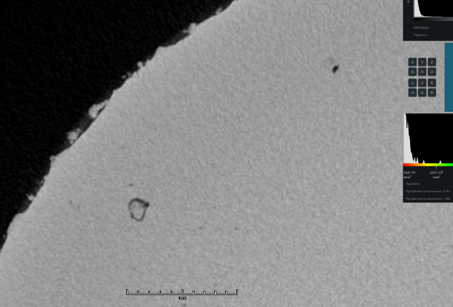
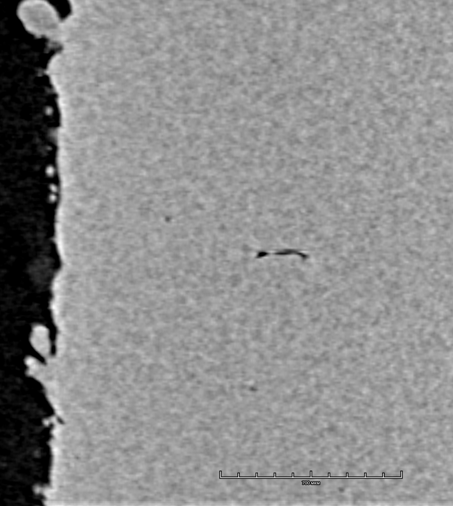
Самая показательная находка. При построении из ванны расплава вылетают брызги — частицы расплава размером в десятки микрон. Одна из них осела на готовый слой и консолидировалась с ним лишь с одной стороны; поверх неё был уложен новый порошок. Лазер прошёл, но сплавить частицу с основой не смог.
В сечении в плоскости печати это кольцевая полость вокруг частицы, вдоль направления построения — сплющенная полусфера: полость неполного сплавления (lack-of-fusion). Для деталей, работающих на циклические нагрузки, такой класс дефектов критичен — именно от него стартуют усталостные трещины.
Аномалия 3. Чужеродное включение
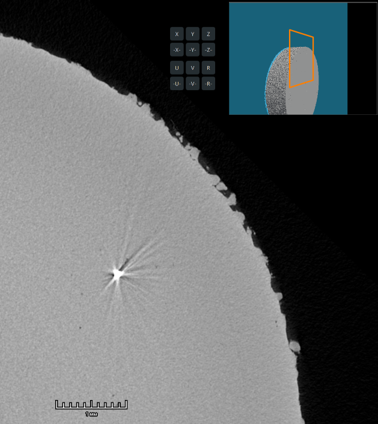
Ещё один объект имеет повышенное поглощение излучения относительно матрицы и «стреляет» лучами — типичный металл-артефакт частицы с более высоким атомным номером. Версии происхождения: контаминация исходного порошка, осколок оборудования, чужая частица на платформе. Окончательная идентификация — за химическим анализом, это следующий этап исследования.
Аномалия 4. Повышенная пористость у торца
У края фрагмента — зона повышенной пористости. Типичная картина финишных слоёв: построение завершалось, последние слои получились менее плотными. Для свидетеля некритично, для реальной детали — повод проверить режимы завершения построения.
Технологические выводы
Томография переводит контроль из режима «выборочно и разрушительно» в режим «полностью и без потерь»: полная статистика по размерам, форме и расположению дефектов во всём объёме. Это прямая обратная связь для настройки процесса — например, снижение энерговложения на разворотах траектории или контроль состояния порошка.
Следующий шаг — серийное исследование: свидетели с разных позиций платформы и с разных высот построения.
